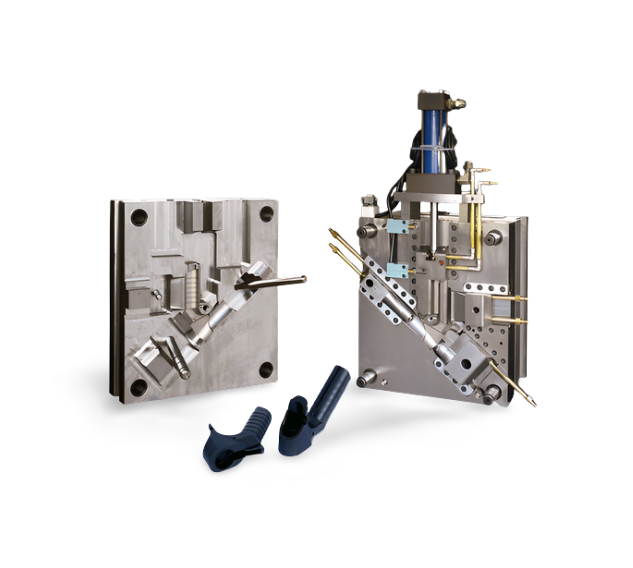
KalıplarEndüstriyel üretimde enjeksiyon yoluyla istenilen ürünü elde etmek için kullanılan çeşitli kalıplar ve aletler,şişirme kalıplamaEkstrüzyon, kalıp döküm veya dövme, döküm, presleme vb. Kısacası, kalıp, kalıplanmış bir ürün üretmek için kullanılan bir araçtır; çeşitli parçalardan oluşan bir araçtır ve farklı kalıplar farklı parçalardan oluşur. Esas olarak, kalıplanan malzemenin fiziksel durumunu değiştirerek ürünün şeklini işlemek için kullanılır.
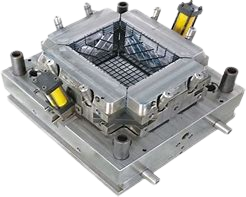
Peki kalıp nasıl yapılıyor?
Aşağıda modern kalıp üretim sürecine kısa bir giriş yer almaktadır.
1. ESI (Erken Tedarikçi Katılımı): Bu aşama, esas olarak müşteriler ve tedarikçiler arasında ürün tasarımı ve kalıp geliştirme vb. konularda yapılan teknik bir görüşmedir. Temel amaç, tedarikçilerin ürün tasarımcısının tasarım niyetini ve hassasiyet gereksinimlerini net bir şekilde anlamasını sağlamak ve ürün tasarımcılarının da kalıp üretiminin ve ürün proses performansının yeteneklerini daha iyi anlamasını sağlayarak daha makul tasarımlar yapmalarına olanak tanımaktır.
2. Teklif: Kalıp fiyatı, kalıp ömrü, üretim süreci, makine tarafından ihtiyaç duyulan tonaj ve kalıp teslim süresi dahil olmak üzere tüm bilgileri içermelidir. (Daha detaylı bir teklif, ürün boyutu ve ağırlığı, kalıp boyutu ve ağırlığı gibi bilgileri de içermelidir.)
3. Sipariş (Satın Alma Siparişi): Müşteri siparişi, depozito ödemesi ve tedarikçi siparişinin kabulü.
4. Üretim Planlaması ve Zaman Çizelgesi Düzenlemesi: Bu aşamada, kalıbın teslimat tarihi konusunda müşteriye yanıt verilmesi gerekmektedir.
5.Kalıp TasarımıKullanılabilecek tasarım yazılımları arasında Pro/Engineer, UG, Solidworks, AutoCAD, CATIA vb. yer almaktadır.
6. Malzeme temini
7. Kalıp İşleme (İşleme): Bu işlemler arasında kaba tornalama, frezeleme, ısıl işlem, taşlama, bilgisayarlı frezeleme (CNC), elektro erozyon (EDM), tel kesme (WEDM), koordinat taşlama (JIGGRINGING), lazer gravür, parlatma vb. yer alır.
8. Kalıp montajı (Montaj)
9. Kalıp denemesi (TrialRun)
10. Örnek değerlendirme raporu (SER)
11. Örnek değerlendirme raporu onayı (SERApproval)
Kalıba dökmekyapım
Kalıp tasarımı ve üretimi için gerekenler şunlardır: doğru boyutlar, düzgün yüzeyler, makul yapı, yüksek üretim verimliliği, kolay otomasyon, kolay imalat, yüksek kullanım ömrü, düşük maliyet, prosesin ihtiyaçlarını karşılayacak tasarım ve ekonomik makuliyet.
Kalıp yapısının tasarımı ve parametre seçimi, sertlik, kılavuzlama, boşaltma mekanizması, montaj yöntemi ve boşluk boyutu gibi faktörleri dikkate almalıdır. Kalıbın aşınan parçaları kolayca değiştirilebilir olmalıdır. Plastik kalıplar ve döküm kalıpları için, makul bir dökme sistemi, erimiş plastik veya metalin akışı, boşluğa giriş pozisyonu ve yönü de göz önünde bulundurulmalıdır. Üretkenliği artırmak ve yolluklardaki dökme kayıplarını azaltmak için, tek bir kalıpta aynı veya farklı birkaç ürünün eş zamanlı olarak tamamlanabildiği çok boşluklu kalıplar kullanılabilir. Seri üretimde, yüksek performanslı, yüksek hassasiyetli ve uzun ömürlü kalıplar kullanılmalıdır.
Damgalama için kademeli çok istasyonlu kalıplar kullanılmalı ve hizmet ömrünü uzatmak için kademeli karbür blok kalıplar kullanılabilir. Küçük seri üretimde ve yeni ürünlerin deneme üretiminde, kombine zımbalama kalıpları, ince levha zımbalama kalıpları, poliüretan kauçuk kalıpları, düşük erime noktalı alaşım kalıpları, çinko alaşım kalıpları ve süper plastisite alaşım kalıpları gibi basit yapıya, hızlı üretim hızına ve düşük maliyete sahip kalıplar kullanılmalıdır. Kalıplar, bilgisayar destekli tasarım (CAD) yani bilgisayar merkezli bir sistem seti aracılığıyla kalıp tasarımını optimize etmeye başlamıştır. Bu, kalıp tasarımının gelişim yönüdür.
Yapısal özelliklerine göre kalıp yapımı, düz delme ve kesme kalıpları ile boşluklu kalıplar olmak üzere ikiye ayrılır. Delme ve kesme kalıpları, dışbükey ve içbükey kalıpların hassas boyut ayarlamasını kullanır, hatta bazılarında boşluksuz ayarlama bile mevcuttur. Soğuk ekstrüzyon kalıpları, döküm kalıpları, toz metalurjisi kalıpları, plastik kalıpları ve kauçuk kalıpları gibi diğer dövme kalıpları ise üç boyutlu parçaları şekillendirmek için kullanılan boşluklu kalıplardır. Boşluklu kalıpların 3 yönde (uzunluk, genişlik ve yükseklik) boyut gereksinimleri vardır ve şekilleri karmaşık olup üretimi zordur. Kalıplar genellikle küçük partiler halinde ve tek parça olarak üretilir. Üretim gereksinimleri katı ve hassastır ve hassas ölçüm makineleri ve ekipmanları kullanılır.
Düz kalıplar başlangıçta elektro-aşındırma ile şekillendirilebilir ve daha sonra kontur ve koordinat taşlama ile hassasiyetleri artırılabilir. Şekil taşlama, optik projeksiyon eğrisi taşlama makineleri veya indirgeme ve geri kazanım taşlama mekanizmalı yüzey taşlama makineleri veya hassas yüzey taşlama makinelerinde özel şekil taşlama takımları ile gerçekleştirilebilir. Koordinat taşlama makineleri, doğru delik ve açıklık mesafelerini sağlamak için kalıpların hassas konumlandırılması için kullanılabilir. Bilgisayar kontrollü (CNC) sürekli yörünge koordinat taşlama makineleri de herhangi bir kavisli ve içi boş kalıbı taşlamak için kullanılabilir. İçi boş kalıplar esas olarak kontur frezeleme, EDM ve elektrolitik işleme ile işlenir. Kontur profilleme ve CNC teknolojisinin birlikte kullanımı ve EDM'ye üç yönlü düz kafa eklenmesi, boşluk kalitesini iyileştirebilir. Elektrolitik işlemeye üfleme elektrolizinin eklenmesi verimliliği artırabilir.
Yayın tarihi: 15 Temmuz 2022